

Как поставщик машин для литья под давлением ПЭТ, я на протяжении многих лет сталкивался с широким спектром проблем, связанных с этими машинами. В этом сообщении блога я расскажу о некоторых наиболее распространенных ошибках, с которыми сталкиваются пользователи, и предложу практические решения для их устранения.
1. Неполное заполнение формы.
Одной из наиболее частых проблем при литье ПЭТ под давлением является неполное заполнение формы. Это может привести к появлению продуктов с отсутствующими секциями или тонкими участками, которые не только эстетически непривлекательны, но и ставят под угрозу структурную целостность конечного продукта.
Причины
- Недостаточное давление впрыска: Если давление впрыска слишком низкое, расплавленный ПЭТ-материал может не достичь всех частей полости формы. Это может произойти из-за неисправности системы контроля давления или неправильных настроек машины.
- Засорено сопло или литник: Заблокированное сопло или литник могут помешать плавному течению расплавленного пластика в форму. Это может быть вызвано мусором, затвердевшим пластиком или неправильным обслуживанием.
- Недостаточная пластифицирующая способность: Если производительность машины по пластификации недостаточна для плавления и впрыскивания необходимого количества ПЭТ-материала за один цикл, может произойти неполное заполнение.
Решения
- Отрегулируйте давление впрыска: Проверить настройки давления впрыска и при необходимости увеличить их. Убедитесь, что система контроля давления работает правильно и правильно откалибрована.
- Очистите сопло и литник: Регулярно очищайте сопло и литник от мусора и затвердевшего пластика. Используйте соответствующие чистящие средства и следуйте инструкциям производителя.
- Модернизация блока пластификации: Если производительность пластификации недостаточна, рассмотрите возможность модернизации узла пластификации или использования машины большей производительности.
2. Формирование вспышки
Обложка — это излишки пластика, которые просачиваются из полости формы и образуют тонкие нежелательные слои по краям изделия. Это может повлиять на внешний вид и качество конечного продукта и может потребовать дополнительных операций по удалению.
Причины
- Чрезмерное давление впрыска: Высокое давление впрыска может привести к вытеканию расплавленного пластика из полости формы через линию разъема или другие зазоры.
- Изношенная или поврежденная форма: изношенная или поврежденная форма может иметь зазоры или неровные поверхности, из-за которых пластик может вытекать. Это может быть связано с естественным износом, неправильным обращением или неправильным обслуживанием.
- Неправильная сила зажима: Если сила зажима недостаточна для плотного скрепления половин формы, пластик может вытечь во время процесса впрыска.
Решения
- Уменьшите давление впрыска: Уменьшите давление впрыска, чтобы предотвратить вытекание пластика из формы. Однако старайтесь не снижать давление слишком сильно, так как это может привести к неполному заполнению.
- Отремонтировать или заменить форму: Если форма изношена или повреждена, отремонтируйте или замените ее как можно скорее. Это обеспечит правильную посадку и предотвратит образование заусенцев.
- Отрегулируйте силу зажима: Проверить настройки усилия зажима и при необходимости увеличить их. Убедитесь, что система зажима работает правильно и правильно откалибрована.
3. Деформация продукта
Деформация является распространенной проблемой при литье под давлением ПЭТ, когда продукт деформируется или скручивается после того, как его выталкивают из формы. Это может быть вызвано неравномерным охлаждением, внутренними напряжениями или неправильной конструкцией формы.
Причины
- Неравномерное охлаждение: Если скорость охлаждения неравномерна по всему изделию, некоторые области могут охлаждаться быстрее, чем другие, что приводит к внутренним напряжениям и деформации. Это может быть связано с неправильной конструкцией каналов охлаждения, закупоркой каналов охлаждения или неправильной температурой охлаждающей воды.
- Внутренние напряжения: В процессе литья расплавленный пластик подвергается воздействию высокого давления и температуры, что может привести к возникновению внутренних напряжений в изделии. Эти напряжения могут сняться в процессе охлаждения, что приведет к короблению.
- Неправильная конструкция пресс-формы: Плохо спроектированная форма может привести к неравномерному заполнению, охлаждению и усадке, что может привести к деформации. Это может включать такие проблемы, как неправильное расположение ворот, неправильная конструкция направляющих или недостаточная вентиляция.
Решения
- Улучшить систему охлаждения: Оптимизируйте конструкцию охлаждающего канала, чтобы обеспечить равномерное охлаждение всего продукта. Регулярно очищайте каналы охлаждения, чтобы предотвратить засорение и поддерживать правильную температуру охлаждающей воды.
- Отожгите продукт: Отжиг — это процесс термообработки, который помогает снять внутренние напряжения в изделии и уменьшить коробление. Это предполагает нагрев продукта до определенной температуры и выдерживание его там в течение определенного периода времени, а затем медленное охлаждение.
- Изменение конструкции пресс-формы: Если деформация вызвана неправильной конструкцией формы, рассмотрите возможность внесения изменений в форму. Это может включать изменение местоположения ворот, улучшение конструкции направляющих или добавление дополнительных вентиляционных отверстий.
4. Пузыри или пустоты в продукте
Пузырьки или пустоты в продукте могут возникнуть, когда воздух или газ попадают в расплавленный пластик во время процесса впрыска. Это может повлиять на внешний вид и качество конечного продукта, а также поставить под угрозу его структурную целостность.
Причины
- Влага в пластике: ПЭТ гигроскопичен, что означает, что он может поглощать влагу из окружающей среды. Если пластик содержит слишком много влаги, она может испаряться в процессе впрыска и образовывать в изделии пузыри или пустоты.
- Недостаточная вентиляция: Если в форме нет достаточных вентиляционных отверстий, воздух или газ могут попасть в полость формы во время процесса впрыска, что приведет к образованию пузырей или пустот.
- Высокая скорость впрыска: Высокая скорость впрыска может привести к слишком быстрому течению расплавленного пластика, создавая турбулентность и задерживая воздух или газ в полости формы.
Решения
- Высушите пластик: Перед использованием ПЭТ-пластика убедитесь, что он правильно высушен и удалена влага. Используйте осушитель или бункерную сушилку для сушки пластика при рекомендованной температуре и времени.
- Улучшите вентиляцию: Проверьте вентиляционные отверстия пресс-формы и убедитесь, что они чистые и ничем не засорены. При необходимости добавьте в форму дополнительные вентиляционные отверстия, чтобы воздух или газ могли выходить во время процесса впрыска.
- Уменьшите скорость впрыска: Уменьшите скорость впрыска, чтобы уменьшить турбулентность и предотвратить попадание воздуха или газа в полость формы. Однако не снижайте скорость слишком сильно, так как это может привести к неполному заполнению.
5. Плохое качество поверхности.
Плохое качество поверхности может придать изделию непрофессиональный вид, а также повлиять на его функциональность. Это может быть вызвано множеством факторов, включая качество поверхности формы, скорость впрыска и материал пластика.

Причины
- Качество поверхности пресс-формы: Шероховатая или грязная поверхность формы может передать ее текстуру изделию, что приведет к ухудшению качества поверхности. Это может быть связано с неправильной очисткой формы, ее износом или неправильной полировкой формы.
- Скорость впрыска: Высокая скорость впрыска может привести к слишком быстрому течению расплавленного пластика, что приведет к образованию шероховатой поверхности. Это также может быть вызвано неправильной конструкцией ворот или недостаточной вентиляцией.
- Пластиковый материал: Тип и качество пластика также могут влиять на качество поверхности изделия. Некоторые пластмассы могут иметь тенденцию образовывать шероховатую поверхность или могут требовать особых условий обработки для достижения гладкой поверхности.
Решения
- Улучшение качества поверхности пресс-формы: Регулярно очищайте и полируйте поверхность формы, чтобы обеспечить гладкую поверхность. Используйте соответствующие чистящие средства и следуйте инструкциям производителя. Если поверхность формы повреждена, отремонтируйте или замените ее как можно скорее.
- Отрегулируйте скорость впрыска: Уменьшите скорость впрыска, чтобы уменьшить турбулентность и предотвратить шероховатость поверхности. Однако не снижайте скорость слишком сильно, так как это может привести к неполному заполнению.
- Выберите правильный пластиковый материал: Выберите пластиковый материал, подходящий для применения и имеющий хорошее качество поверхности. Учитывайте такие факторы, как предполагаемое использование продукта, требования к внешнему виду и условия обработки.
Заключение
В заключение, машины для литья под давлением ПЭТ могут иметь множество распространенных неисправностей, но большинство из этих проблем можно решить при правильном обслуживании, устранении неисправностей и регулировке. Понимая причины и способы устранения этих неисправностей, вы сможете обеспечить бесперебойную работу вашей машины для литья под давлением ПЭТ и производить высококачественную продукцию.
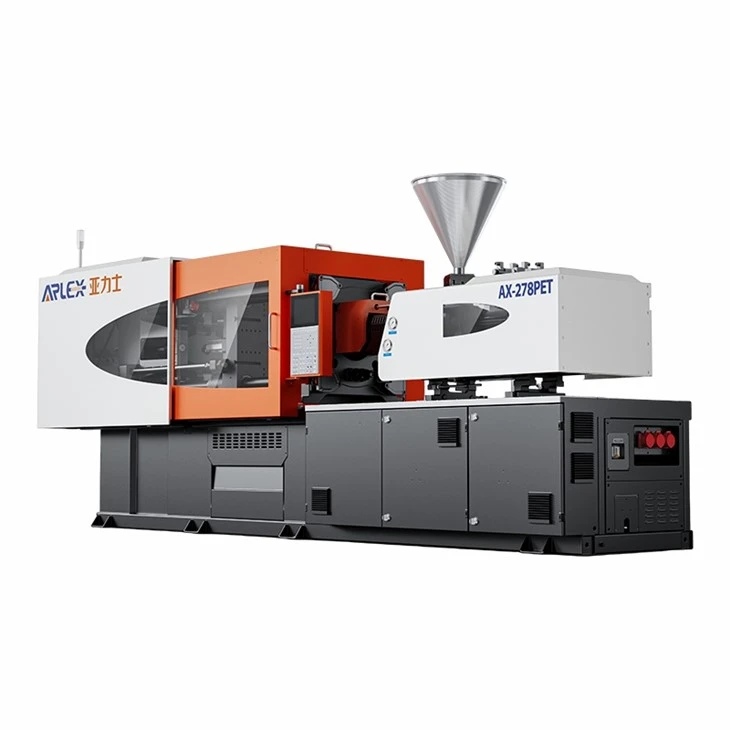
Если вы ищете машину для литья под давлением ПЭТ, мы предлагаем широкий выбор высококачественных машин, в том числе478T Машина для литья пластмасс под давлением из ПЭТ,658T Машина для литья пластмасс под давлением из ПЭТ, и278T Машина для литья пластмасс под давлением из ПЭТ. Наши машины предназначены для обеспечения надежной работы и превосходного качества продукции. Если у вас есть какие-либо вопросы или вы хотите обсудить ваши конкретные требования, пожалуйста, свяжитесь с нами для консультации.
Ссылки
- «Справочник по литью под давлением» Розато, Розато и Розато.
- «Технология переработки пластмасс» Освальда и Тёрнга.


