


Электрическая литьевая машина для пластификации 318
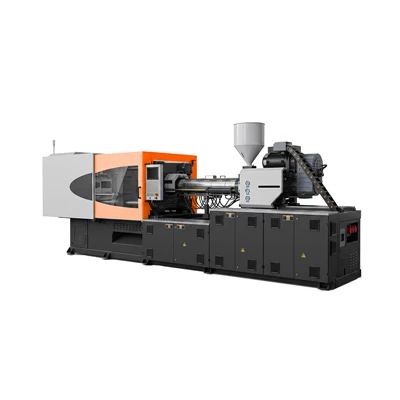
Электрическая литьевая машина для предварительной-пластификации AX318 для прецизионного и стабильного производства пластмасс
Компания Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. является одним из ведущих производителей и поставщиков электрических термопластавтоматов 318 в Китае. Пожалуйста, не стесняйтесь покупать оптом передовую электрическую термопластавтомат 318, сделанную в Китае, на нашем заводе.
AXEP318 Электрическая машина для литья под давлением для предварительной-пластификации прецизионных пластиковых изделий
ARLEX AXEP318 — это электрическая машина для литья под давлением предварительной пластификации мощностью 3180 кН, предназначенная для стабильного и точного производства пластмассовых компонентов. Электрическая система предварительной-пластификации обеспечивает точный контроль вращения шнека и равномерную подготовку материала, а системы впрыска и зажима обеспечивают стабильную производительность формования.
Благодаря конфигурациям шнеков 55 мм, 60 мм и 65 мм AXEP318 можно адаптировать к различному весу продукта, материалам и производственным требованиям.
3180 кН
Зажимная сила
55/60/65 мм
Диаметр винта
637–890 г (ПС)
Вес впрыска
Электрическая пред-пластификация
Тип машины
Обзор продукта
Литьевая машина 318T для гибкого промышленного производства
Выбор прецизионной машины для литья под давлением – это не просто выбор необходимой силы зажима. Вес продукта, материал, размеры пресс-формы, давление впрыска, скорость впрыска, требования к пластификации и производственный цикл — все это влияет на конечную конфигурацию машины.
ARLEX AXEP318 обеспечивает усилие зажима 3180 кН и доступен с конфигурациями винтов 55 мм, 60 мм и 65 мм. Различные конфигурации обеспечивают различные комбинации мощности впрыска, давления впрыска и скорости впрыска для точного формования.
Электрическая система предварительной-пластификации обеспечивает точный контроль вращения шнека и стабильную подготовку материала, поддерживая стабильную производительность формования во время непрерывного производства.
Разработан для различных производственных требований
Гибкая конфигурация винтов
Варианты винтов 55/60/65 мм позволяют адаптировать блок впрыска к различному весу продукта и требованиям обработки.
01
Различные требования к материалам
AXEP318 можно настроить в соответствии с различными термопластическими материалами и характеристиками их обработки.
02
Различные требования к пресс-форме
Зажимной узел с усилием 3180 кН обеспечивает пространство 630 × 630 мм между стяжками и поддерживает формы максимальной высотой 630 мм.
03
Непрерывное прецизионное производство
Электрическая система предварительной-пластификации и стабильная конструкция машины обеспечивают стабильные условия производства прецизионных пластиковых компонентов.
04
Приложения
Применение литьевой машины 278T

Прецизионные электрические компоненты
• Разъемы
• Компоненты переключателя
• Корпуса датчиков
• Прецизионные электрические корпуса

Медицинские пластиковые компоненты
• Компоненты медицинского оборудования
• Небольшие медицинские корпуса
• Прецизионные пластиковые детали

Оптические компоненты
• Оптические корпуса
• Компоненты,-связанные с объективом.
• Прецизионные оптические детали

Прецизионные автомобильные компоненты
• Компоненты датчика
• Разъемы
• Мелкие прецизионные внутренние компоненты

Прецизионные промышленные компоненты
• Шестерни
• Прецизионные корпуса
• Мелкие механические компоненты
• Детали из инженерного пластика
Почему стоит выбрать ARLEX AXEP318?

Электрическая система предварительного-пластификации
Электрическая система предварительной-пластификации обеспечивает точный контроль вращения шнека и стабильную подготовку материала для точного формования.
01

Стабильная производительность пластификации
Постоянное вращение шнека помогает поддерживать стабильные условия пластификации и повторяемую подготовку материала.
02

Гибкая конфигурация впрыска
Конфигурации шнеков диаметром 55 мм, 60 мм и 65 мм обеспечивают различные комбинации мощности впрыска, давления и скорости.
03

Точный контроль впрыска
Точный контроль скорости, давления и положения впрыска помогает поддерживать стабильные условия формования и качество продукции.
04

Создан для точного производства
AXEP318 сочетает в себе стабильные характеристики зажима, впрыска и пластификации для применений, требующих повторяемых результатов литья.
05
Технические характеристики
| Модель | AXEP318-А | AXEP318-B | АКСЕП318-С |
| Диаметр винта | 55 мм | 60 мм | 65 мм |
| Соотношение L/D винта | 22.4 | 20.5 | 19 |
| Размер выстрела (теоретический) | 7001 см3 | 834 см3 | 978 см3 |
| Вес впрыска (ПС) | 637 g | 759 g | 890 g |
| Скорость впрыска | 242 g/s | 286 g/s | 335 g/s |
| Пластифицирующая способность | 27 g/s | 33 g/s | 39 g/s |
| Давление впрыска | 196 МПа | 164 МПа | 140 МПа |
| Скорость винта | 0-400 об/мин | 0-400 об/мин | 0-400 об/мин |
| Зажим Тоннаж | 3180 кН | 3180 кН | 3180 кН |
| Переключить обводку | 590 мм | 590 мм | 590 мм |
| Пространство между перекладинами | 630*630 мм | 630*630 мм | 630*630 мм |
| Максимальная высота пресс-формы | 630 мм | 630 мм | 630 мм |
| Минимальная высота пресс-формы | 230 мм | 230 мм | 230 мм |
Конфигурация винта
Какую конфигурацию винтов AXEP318 выбрать?
Винт 55 мм – AXEP318-A
Шнек диаметром 55 мм обеспечивает самое высокое давление впрыска среди трех конфигураций — 196 МПа. Его можно рассматривать для прецизионных продуктов, требующих более высокого давления впрыска и умеренного размера порции.
Вес инъекции: 637 г
Скорость впрыска: 242 г/с.
Давление впрыска: 196 МПа
Винт 60 мм – AXEP318-B
Шнек диаметром 60 мм обеспечивает сбалансированное сочетание мощности впрыска, давления впрыска и скорости впрыска, что делает его универсальной конфигурацией для прецизионного производства пластмасс.
Вес инъекции: 759 г
Скорость впрыска: 286 г/с.
Давление впрыска: 164 МПа
Винт 65 мм – AXEP318-C
Шнек диаметром 65 мм обеспечивает самый высокий теоретический размер порции и скорость впрыска среди трех конфигураций AXEP318, что делает его подходящим для применений, требующих большей производительности впрыска.
Вес инъекции: 890 г
Скорость впрыска: 335 г/с.
Давление впрыска: 140 МПа
Окончательную конфигурацию шнека следует выбирать в зависимости от веса изделия, материала, конструкции пресс-формы, требуемого давления впрыска и производственного цикла.
Как выбрать машину
Как выбрать правильную конфигурацию электрической машины предварительной-пластификации 318T
Вес продукта:Вес продукта и вес рабочего колеса определяют необходимую производительность впрыска и соответствующую конфигурацию шнека.
Пластиковый материал:Разные материалы имеют разные характеристики обработки. Характеристики шнека и цилиндра следует выбирать в соответствии с обрабатываемым материалом.
Размеры пресс-формы:Перед выбором машины следует проверить ширину, высоту формы, расстояние между связями- и требования к размеру отверстия формы.
Требуемое время цикла:Производственные требования могут потребовать соответствующего сочетания скорости впрыска, мощности пластификации и реакции машины.
Применение продукта:Конфигурация машины в конечном итоге должна определяться фактической точностью изделия и производственным процессом, а не только усилием зажима.
Отправьте нам вес вашего продукта, материал, размеры формы и целевое время цикла. Инженеры ARLEX могут порекомендовать подходящую конфигурацию AXEP318.
Детали машины
Детали машины AXEP318


Зажимной блок
Технология зажимной силы
Усиленная чугунная конструкция обеспечивает превосходную жесткость плиты и продлевает срок службы пресс-формы. Простота-в-обработке и настройке процессов позволяет свести к минимуму потери и максимально повысить точность и стабильность. Позволяет поворотному столу вращаться плавно, без ударов и точно позиционировать. Усовершенствованная цифровая система управления позиционированием с замкнутым-контуром обеспечивает точную точность движения и стабильную повторяемость. Поворотный стол предназначен для уменьшения потерь на трение, повышения надежности движения и продления срока службы поворотного стола.
Инъекционный блок
Модульная комбинация блоков впрыска
Пользовательские конфигурации могут быть достигнуты с помощью модульных комбинаций блоков впрыска, адаптированных к конкретным требованиям процесса и поддерживаемых адаптируемыми и масштабируемыми функциями программного обеспечения. Доступны специально разработанные конструкции шнеков для обработки ПЭТ, ПК, ПММА, ПВХ, ПА, ППС и других технических термопластов. Механизм балансировки впрыска с двумя-цилиндрами повышает надежность и производительность узла впрыска. Благодаря само-технологии адаптивного контроля температуры система обеспечивает точность статической температуры до ±0,4 градуса.
Система управления
Высокопроизводительный и быстродействующий-промышленный контроллер, предназначенный для многокомпонентных термопластавтоматов, обеспечивает точное и синхронизированное управление несколькими узлами впрыска. Благодаря синхронной связи в реальном-времени производственные данные беспрепятственно обмениваются данными с системой поворотного стола, обеспечивая точное позиционирование и стабильную скоординированную работу. Удаленный онлайн-мониторинг производства. Статистический контроль процесса для нескольких инжекторных установок. Конфигурация и отслеживание критических кривых движения. Раннее замедление и точное управление позиционированием. Встроенная-возможность расширения системы управления горячими литниками. Интегрированное управление системами вспомогательного оборудования.
Сервомоторная система
Оснащенная высокоточным-датчиком давления, поворотным энкодером и датчиком давления, система обеспечивает независимый мониторинг и контроль параметров расхода и давления. На основе обратной связи в-времени высокопроизводительный-синхронный серводвигатель автоматически регулирует выходной расход и давление, регулируя скорость и крутящий момент. Эта система управления с замкнутым-контуром обеспечивает стабильную работу и постоянное качество продукции. Во время фазы охлаждения двигатель остается неактивным, что приводит к нулевому энергопотреблению. По сравнению с обычными машинами для литья под давлением можно достичь экономии энергии на 30–80 %.
Гидравлическая система
Стабильный контроль давления – поддерживает постоянное давление впрыска и выдержки для обеспечения стабильного качества формования.
Быстрый динамический отклик – обеспечивает быстрый гидравлический отклик во время впрыска, зажима и открытия/закрытия формы.
Эффективное управление питанием. Гидравлическое управление с сервоприводом-подает мощность в соответствии с фактическими производственными потребностями, сокращая ненужное потребление энергии.
Плавная работа. Оптимизированные гидравлические контуры помогают свести к минимуму колебания давления и механические воздействия.
Надежность для непрерывного производства. Создана для стабильной и долгосрочной-работы в требовательных промышленных приложениях.
Фабрика/Производство
Электрическая литьевая машина для предварительной-пластификации 318T, построенная на предприятии ARLEX
Каждая термопластавтомат ARLEX собирается и тестируется перед отправкой. Сборка машин, гидравлические системы, электрические компоненты, узлы впрыска и электрические системы предварительной-пластификации проверяются в ходе производственного процесса.
Для индивидуальных проектов точного формования инженеры ARLEX могут настроить конфигурацию машины в соответствии с требованиями заказчика к продукту, пресс-форме и производству.
Кастомизация
Конфигурация электрической машины для предварительной-пластификации 318T
Различные требования к точности производства могут требовать разных конфигураций станков. ARLEX может предоставить рекомендации по конфигурации в соответствии с требованиями продукта, формы, материала и производства.
Факторы конфигурации
Диаметр винта
Конфигурация винта и ствола
Давление впрыска
Скорость впрыска
Электрическая система предварительной-пластификации
Гидравлическая система
Система управления
Напряжение и частота
Вспомогательное оборудование
Требования к автоматизации
Сообщите нам ваши требования к продукту
Часто задаваемые вопросы
Электрическая литьевая машина для предварительной пластификации 318T-Часто задаваемые вопросы
Что означает 318T в термопластавтомате?
+
-
318T относится к номинальной силе зажима машины. ARLEX AXEP318 обеспечивает усилие зажима 3180 кН.
Какую продукцию может производить электрическая машина для литья под давлением предварительной-пластификации 318T?
+
-
Станок AXEP318 предназначен для изготовления прецизионных пластиковых компонентов, требующих стабильных характеристик литья и стабильного качества производства, включая прецизионные электрические компоненты, электронные корпуса, оптические компоненты, компоненты из медицинского пластика и некоторые автомобильные и промышленные детали.
Какие диаметры винтов доступны для AXEP318?
+
-
AXEP318 доступен с конфигурациями винтов 55 мм, 60 мм и 65 мм.
Каков вес впрыска AXEP318?
+
-
AXEP318 обеспечивает массу инъекции 637 г, 759 г и 890 г (PS) с конфигурациями шнеков 55 мм, 60 мм и 65 мм соответственно.
Какова скорость введения AXEP318?
+
-
Скорость впрыска составляет 242 г/с для шнека 55 мм, 286 г/с для шнека 60 мм и 335 г/с для шнека 65 мм.
Подходит ли AXEP318 для прецизионного литья под давлением?
+
-
Да. AXEP318 предназначен для применений, требующих стабильной пластификации, точного управления процессом и повторяемости характеристик формования.
Как выбрать правильную конфигурацию AXEP318?
+
-
Соответствующая конфигурация зависит от веса продукта, материала, размеров формы, требуемого давления впрыска, скорости впрыска и производственного цикла.
Может ли ARLEX настроить AXEP318 по индивидуальному заказу?
+
-
Да. Конфигурацию машины можно настроить в соответствии с продуктом, формой, материалом, электрическими требованиями, вспомогательным оборудованием и требованиями автоматизации.
горячая этикетка : 318 электрическая термопластавтоматная машина, Китай 318 электрическая термопластавтоматная машина производители, поставщики, завод
Предыдущая статья
БесплатноСледующая статья
278 Электрическая литьевая машина для пластификацииВам также может понравиться



Отправить запрос