


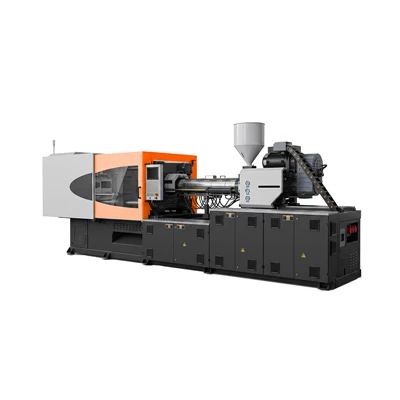
Прецизионная формовочная машина для пластификации
Компания Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. является одним из ведущих производителей и поставщиков прецизионных формовочных машин для пластификации в Китае. Пожалуйста, не стесняйтесь покупать оптом усовершенствованную прецизионную формовочную машину для пластификации, сделанную в Китае, на нашем заводе.
Прецизионная машина для пластификации позволяет решить важнейшие задачи прецизионного формования, устраняя градиенты температуры расплава и колебания-веса дроби во время непрерывного производства. Благодаря оптимизированной конструкции шнека и высокоэффективной сервогидравлике-это оборудование обеспечивает равномерную вязкость материала и микронную-объемную последовательность при работе с несколькими-полостями.
Что определяет точность литья под давлением?
Скорость впрыска:Быстрое управление ускорением поддерживает постоянную скорость фронта расплава, устраняя линии поверхностного потока и внутренние динамические напряжения.
Давление впрыска:Прямой контроль гидравлического давления в замкнутом-контуре предотвращает изменения толщины стенок,-вызываемые временными потерями давления.
Контроль положения:Оптические энкодеры высокого-разрешения отслеживают смещение винта и зажима с точностью позиционирования до ±0,01 мм.
Контроль температуры:Многозонные терморегуляторы с полупроводниковым-переключением поддерживают температуру отдельных зон цилиндра в пределах ±0,5 градуса.
Пластифицирующая стабильность:Стандартизированные степени сжатия и оптимизированные зоны сдвига обеспечивают постоянную гомогенизацию смолы в различных партиях материала.
Обратное давление:Динамические электро-обратные-клапаны давления сохраняют равномерную плотность расплава и исключают захват газа в дозирующей секции.
Повторяемость:Постоянное постоянство массы дроби-к-дробам в пределах коэффициента вариации менее 0,15 % обеспечивает строгое соблюдение размеров в течение длительных циклов.
Система контроля впрыска
Замкнутый-цикл управления:Высокоскоростные-процессоры выполняют-коррекцию давления и скорости в реальном времени с интервалом 0,5 миллисекунды.
Контроль давления:Датчики полости и гидравлические датчики обеспечивают плавный переход от скорости наполнения к давлению уплотнения.
Контроль скорости:Многоступенчатые профили скорости учитывают сложные соотношения длины потока и толщины стенок.
Контроль положения:Бесконтактные линейные весы обеспечивают непосредственную механическую обратную связь по положению без задержки сигнала.
Многоэтапное-внедрение:Десять различных ступеней скорости и давления позволяют создавать индивидуальные профили формования за один ход.
Пластификация и подготовка расплава
Вращение винта:Независимые сервоприводы поддерживают точную скорость вращения при различных требованиях к крутящему моменту.
Пластификация:Отделение твердых смоляных каналов от расплава полимера ускоряет теплопроводность по всему стволу.
Обратное давление:Цифровое пропорциональное управление регулирует уплотнение расплава, сохраняя при этом структурную целостность армированных смол.
Температура плавления:Бесконтактные датчики-считывают температуру потока расплавленного полимера перед окончательной инъекцией.
Подготовка материала:Герметичная конструкция питающего горловины ограничивает воздействие окружающего воздуха и температурные колебания в зоне входа.
Система зажима
Жесткость плиты:Конструкция центрального-пресса равномерно распределяет зажимные усилия по монтажной поверхности формы, сводя к минимуму центральное отклонение.
Защита от плесени:Высокочувствительный-мониторинг силы останавливает движение плиты при обнаружении механического сопротивления всего 0,5 Нм.
Руководство по перекладине-:Закаленные линейные направляющие сохраняют параллельность плит при максимальных эксплуатационных нагрузках.
Повторяемость и стабильность процесса
Стабильность впрыска-в-выстрела зависит от мгновенного уплотнения кончика винта в сочетании с мгновенным откликом клапана. Встроенное кольцо нулевого-обратного потока фиксирует объем смолы перед движением винта вперед. Термически изолированные кожухи бочек сохраняют внутреннее тепловое равновесие, поддерживая постоянную температуру гидравлического масла во время непрерывного непрерывного производства.
Подходящие материалы
Инженерные смолы
Поликарбонат, Полиамид, Полиоксиметилен, Полибутилентерефталат.
Высокотемпературные-смолы
Полиэфирэфиркетон, полифениленсульфид, полиэфиримид.
Стандартные смолы
Акрилонитрил-бутадиен-стирол, полипропилен, полистирол.
Подходящие приложения
Промышленные компоненты
Шестерни с микро-шагом, втулки-высокие нагрузки, износостойкие пластины.
Электрические компоненты
Многоконтактные-разъемы, корпуса реле, клеммные колодки.
Оптические компоненты
Светораспределительные пластины, корпуса датчиков, крепления объективов.
Медицинские компоненты
Корпуса шприцев, соединители для жидкости, диагностические картриджи.
Автомобильные компоненты
Корпуса подачи топлива, корпуса датчиков, щитки разъемов.
Техническая конфигурация
|
Параметр |
Единица |
Ценить |
|
Зажимная сила |
кН |
1200 |
|
Открытие хода |
мм |
380 |
|
Расстояние между стяжками |
мм |
460 x 410 |
|
Максимальная высота пресс-формы |
мм |
450 |
|
Минимальная высота пресс-формы |
мм |
180 |
|
Диаметр винта |
мм |
32 |
|
Соотношение винтов |
L/D |
22:1 |
|
Максимальный объем выстрела |
см³ |
128 |
|
Давление впрыска |
бар |
2150 |
|
Максимальная скорость впрыска |
мм/с |
200 |
|
Зоны отопления |
Зона |
4 + Сопло |
Тестирование и контроль качества
Юстировка лазерного интерферометра:Проверяет параллельность плиты и линейное движение при полном ходе хода.
Калибровка датчика давления:Калибрует обратную связь внутреннего датчика по сертифицированным основным тензодатчикам.
Картирование теплового распределения:Инфракрасное сканирование подтверждает однородность температуры во всех зонах нагревателя ствола.
Расширенное испытание на сухой прогон:Непрерывная 72-часовая циклическая работа подтверждает целостность гидравлического контура и долговечность уплотнений.
Проверка отклонения веса:Последовательное взвешивание образцов подтверждает пределы стандартного отклонения ниже 0,15%.
Часто задаваемые вопросы
Вопрос: Как поддерживается-постоянство веса выстрела во время длительных непрерывных пробежек?
О: Быстродействующий-невозвратный кольцевой клапан работает вместе с датчиками линейного позиционирования, мгновенно герметизируя объем расплава. Система управления постоянно регулирует профили гидравлического давления, чтобы противодействовать сдвигу вязкости между партиями материала.
Вопрос: Какие конфигурации стволов доступны для абразивных материалов?
A: Биметаллические цилиндры и винты с покрытием из-карбида вольфрама устанавливаются при обработке смесей с высоким содержанием стекловолокна для предотвращения механического износа и сохранения размеров полета.
Вопрос: Какой диапазон усилий зажима существует для этой серии моделей?
A: Конфигурации оборудования варьируются от 500 до 4000 кН с усилием зажима, что позволяет удовлетворить различные размеры пресс-форм и требования к проектируемой площади.
Вопрос: Как система контроля помогает отслеживать качество?
Ответ: Бортовая система регистрирует параметры полного цикла, температурные профили и настройки рабочих параметров, обеспечивая экспорт структурированных данных для контроля качества.
горячая этикетка : прецизионная пластифицирующая машина, Китай прецизионные пластифицирующие машины производители, поставщики, завод
Предыдущая статья
Прецизионная формовочная машина с контролем расплаваСледующая статья
Многоступенчатая машина для литья под давлением с контролем-Вам также может понравиться




Отправить запрос